
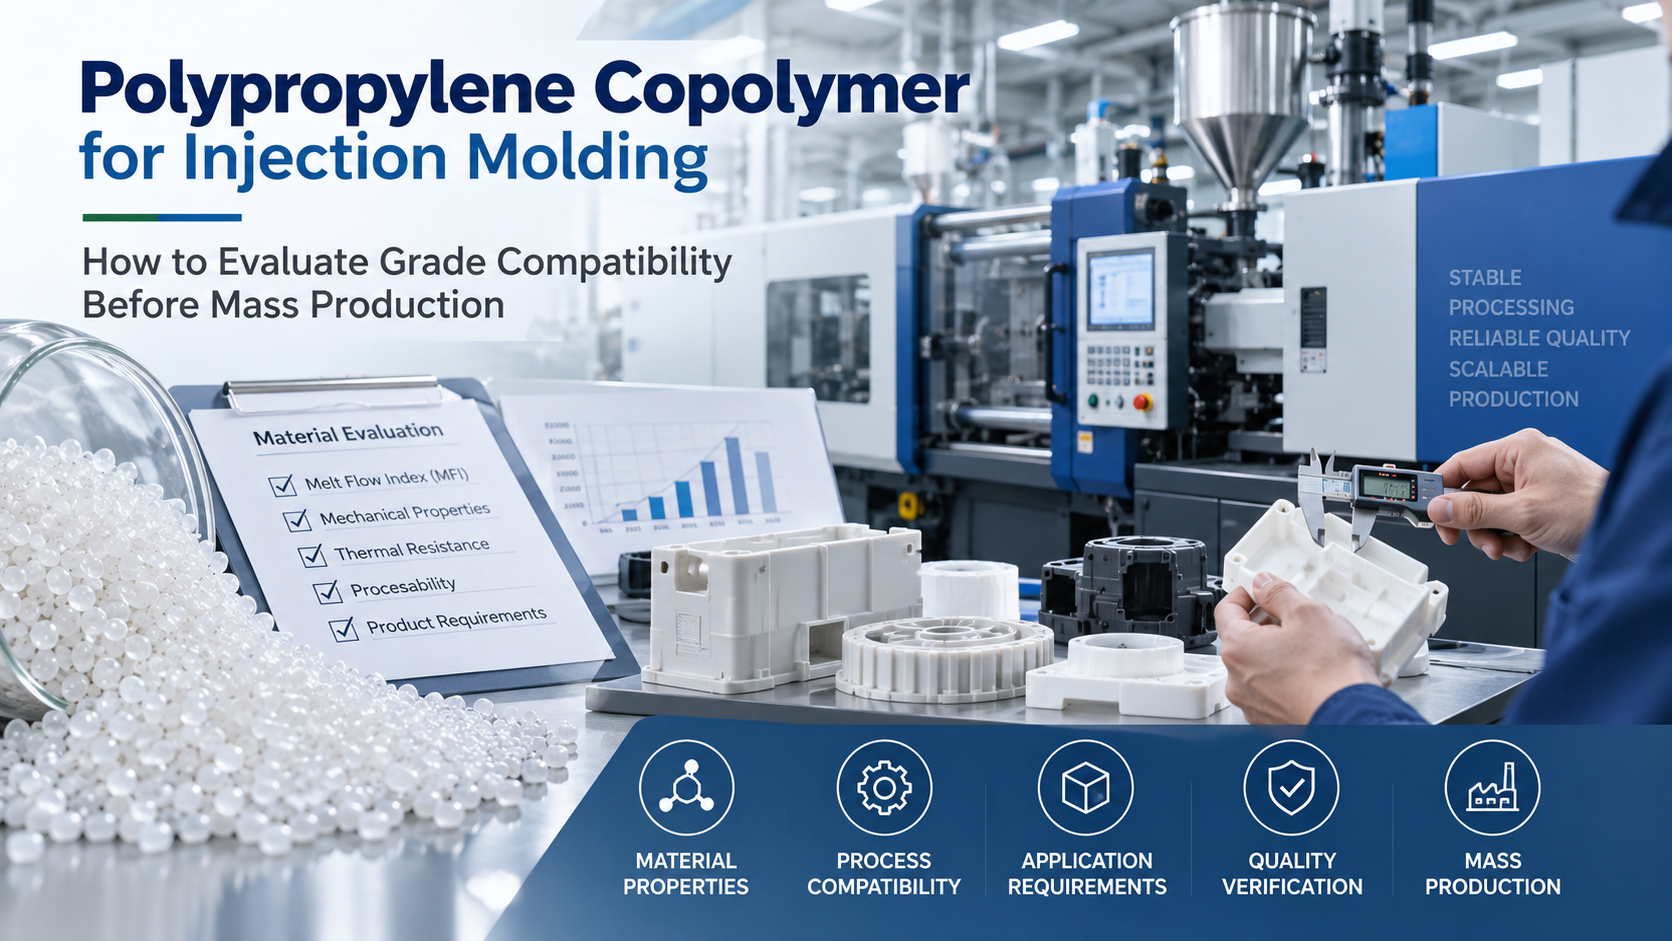
Tương thích với cấp độ là thuật ngữ bị sử dụng sai nhất trong việc mua sắm ép phun. Nghe có vẻ là đặc tính của resin, nhưng thực ra không phải vậy. Cùng một loại copolymer PP có thể chạy hoàn hảo trên một dụng cụ nhưng lại gây thảm họa cong vênh trên dụng cụ khác, với thiết lập máy giống hệt nhau trên giấy. Tính tương thích là một thuộc tính ba chiều — nhựa, khuôn và quy trình phối hợp với nhau — và chỉ có thể được đánh giá, không thể đọc được. Bài viết này trình bày một giao thức đánh giá bốn cổng, đưa một cấp độ được chọn từ thử nghiệm đầu tiên đến trạng thái đã được ghi nhận, sẵn sàng sản xuất.
Tương thích là thuộc tính ba chiều, không phải dòng datasheet
Bảng dữ liệu kỹ thuật mô tả loại nhựa một cách riêng lẻ: lưu lượng nóng chảy, va chạm có rãnh, mô đun uốn cong. Không con số nào trong số đó trả lời được câu hỏi mà thợ ép thực sự phải đối mặt, đó là liệu loại này có thể lấp đầy khuôn này, trên máy này, trong dải dung sai này, trong hàng triệu chu kỳ hay không. Bảng dữ liệu là vé tham gia, không phải đánh giá.
Đó là lý do tại sao một quy trình có cấu trúc lại quan trọng. Đánh giá khả năng tương thích một cách tùy tiện — tạo khuôn vài bộ phận, xem chúng, điều chỉnh, hy vọng — sẽ phát hiện ra những vấn đề rõ ràng và lặng lẽ bỏ qua các vấn đề cấu trúc. Bốn cổng dưới đây được sắp xếp theo chi phí phát hiện lỗi muộn: hành vi dòng chảy trước, vì nó làm vô hiệu hóa mọi thứ phía dưới; Tiếp theo là hành vi kích thước, rồi hành vi cơ học trong trạng thái đúc, rồi đến độ bền của chính quy trình.
Cổng 1: Dòng chảy chảy ngược chiều dòng chảy
Câu hỏi đầu tiên mang tính vật lý khắc nghiệt: liệu chất nóng chảy có thể chạm tới milimét cuối cùng của đường dòng chảy với áp suất mà máy móc và khuôn có thể thực sự cung cấp không? Chiều dài dòng chảy so với độ dày thành là tỷ lệ điều chỉnh, và nó tương tác với lưu lượng nóng chảy của cấp theo cách mà các bảng dữ liệu không thể ghi lại. Một đoạn dốc có dòng chảy hào phóng sẽ lấp đầy một đường đi mỏng, dài với áp suất vừa phải; Một đoạn dốc có dòng chảy cứng hơn có thể cần thay đổi cổng, làm dày thành hoặc chỉnh sửa bộ chạy nóng mà dụng cụ chưa từng được thiết kế cho mục đích đó.
Hai lần kiểm tra thực tế đóng cổng này. Nghiên cứu đầu tiên là nghiên cứu việc lấp đầy ở các thiết lập quy trình không đổi trong phạm vi nhiệt độ nóng chảy khuyến nghị của lớp, ghi lại áp suất phun, thời gian chiết rót và vị trí các dấu hiệu chập chờn dòng chảy. Thứ hai là so sánh lượng lấp đầy quan sát được với khung thời gian xử lý của cấp độ như nhà cung cấp đã công bố. Khi việc trám thành mỏng là ràng buộc liên kết, thì sự đánh đổi lại khác với đúc kết cấu — bài viết của chúng tôi vềThời gian chu trình polypropylene homopolymer trong khuôn mỏngbao gồm trường hợp đó riêng biệt, vì homopolymer và copolymer lấp đầy khác nhau ở mức lưu lượng tương đương.
Các cấp độ được thiết kế để làm đầy nhanh và ổn định xứng đáng có chỗ đứng ở đây.SP179Ví dụ, được thiết kế dựa trên lưu lượng nóng chảy cao, khả năng gia công tốt và đúc nhanh, kết hợp với hiệu suất va đập cao và hồ sơ mùi sạch sẽ — một sự kết hợp quan trọng khi dòng chảy dài và ngân sách chu trình hạn chế.
Cổng 2: Co ngót và cong vênh so với dung sai của dụng cụ
Cổng thứ hai là có chiều không gian. Polypropylene co lại nhiều hơn hầu hết các loại nhựa nhiệt dẻo kỹ thuật, và copolymer va chạm co lại khác với homopolymer do pha cao su. Yếu tố quyết định sự vừa vặn của dụng cụ không phải là giá trị co rút danh nghĩa mà là dải kích thước của chi tiết: mức độ thay đổi kích thước chi tiết trong phạm vi gia công cho phép của cấp và giữa các lô sản xuất.
Việc đánh giá nên đo sự co rút cả theo hướng dòng chảy và dòng chảy ngang trên dụng cụ thật, không phải tấm thử, vì các hiệu ứng định hướng sợi và định hướng phân tử chỉ xuất hiện ở hình học của bộ phận. Đánh giá độ cong cũng tuân theo logic tương tự: một chi tiết trông phẳng ngay khi lấy ra khỏi dụng cụ có thể bị biến dạng sau khi nguội về môi trường hoặc sau khi có lịch sử nhiệt sau khuôn. Các chi tiết có tiết diện thành không đều, nhịp dài không có điểm chống đỡ hoặc các đoạn đo phẳng chặt chẽ nên được đo theo khoảng thời gian — ngay sau khi đẩy, sau 24 giờ và sau bất kỳ bước ủ nhiệt nào mà quy trình bao gồm.
Nếu dải đo vừa trong biên dung sai an toàn cho thép của dụng cụ, cổng sẽ đóng lại. Nếu không, các lựa chọn chỉnh sửa được xếp từ rẻ đến đắt: điều chỉnh quy trình trước, thay cổng hoặc làm mát sau, và thay thép cuối cùng. Một loại thép yêu cầu thay đổi thép để giữ dung sai thì về mặt thực tế không tương thích với dụng cụ đó.
Cổng 3: Hành vi đường hàn và va đập trong chi tiết đúc
Cổng thứ ba kiểm tra bộ phận, không phải mẫu vật. Các copolymer va chạm được chọn để đảm bảo độ bền, nhưng độ dai trong chi tiết đúc phụ thuộc vào các đặc điểm mà bảng dữ liệu không bao giờ đề cập: các đường hàn nơi các mặt dòng chảy gặp nhau, hướng do cổng gây ra, và hiệu ứng rãnh từ xương sườn và boss. Một đường hàn qua gân chịu lực có thể mang một phần năng lượng va chạm của tường xung quanh, và hậu quả này nghiêm trọng hơn ở copolymer so với homopolymer vì pha elastomer làm phức tạp quá trình nung chảy ở mặt dòng chảy tại điểm nối.
Quy trình thực tế rất đơn giản: lập bản đồ các đường hàn từ nghiên cứu trát, xác định các đường nối chạm vào các đặc điểm chức năng hoặc chịu va đập, và kiểm tra trực tiếp các vị trí đó — kiểm tra va đập cho các bộ phận xử lý, kiểm tra va đập trên các bộ phận thực tế thay vì các thanh tiêu chuẩn. Đối với các cấp độ được chọn riêng cho nhiệm vụ tác động, bước này xác nhận lý do được chọn cấp độ. So sánh trước đây của chúng tôi vềCopolymer polypropylene so với khả năng chịu nứt ứng suất copolymer ngẫu nhiênGiải thích tại sao chế độ hỏng hóc đang được thử nghiệm nên quyết định họ polymer nào đang được xem xét.
Khi ứng dụng là tác động diện tích lớn — pallet, thùng hàng, hệ thống cản xe, vỏ bị rơi — các loại nhưEP548RvàSP179được định vị chính xác cho nhiệm vụ đó, và kiểm tra va đập trên bộ phận đúc là nơi cần xác nhận vị trí đó. Đối với mệt mỏi khi xử lý lặp đi lặp lại, nơi các vết nứt nhỏ tích tụ qua hàng nghìn chu kỳ,K9930HvàLA640Tđảm nhận vai trò tương tự trong phân khúc đó của danh mục đầu tư.
Cổng 4: Chiều rộng của cửa sổ quy trình
Một cấp độ có thể vượt qua ba cổng đầu tiên ở một tổ hợp cài đặt duy nhất mà vẫn là gánh nặng sản xuất, vì một cài đặt tốt duy nhất không phải là độ bền. Cửa thứ tư đo khoảng thời gian quy trình: phạm vi nhiệt độ nóng chảy, nhiệt độ khuôn, tốc độ phun và áp suất giữ mà trong đó chi tiết vẫn đáp ứng thông số kỹ thuật.
Một thí nghiệm được thiết kế xung quanh các điểm đặt mong đợi là cách hiệu quả để lập bản đồ điều này. Điều quan trọng không phải là tối ưu mà là các cạnh — nhiệt độ nóng chảy có thể lệch xa đến mức nào trước khi xuất hiện các vết chảy hoặc tia sáng, mức độ chịu áp lực giữ được trước khi kích thước hoặc trọng lượng lệch khỏi dải. Một khoảng thời gian hẹp có nghĩa là quy trình sẽ nhạy cảm với sự biến động của máy, điều kiện môi trường và sự dịch chuyển vật liệu từng lô, và độ nhạy đó sẽ xuất hiện lại sau đó dưới dạng tỷ lệ phế liệu, chứ không phải là một thử nghiệm thất bại.
Chiều rộng cửa sổ cũng là nơi lựa chọn cấp độ phát huy hiệu quả một cách âm thầm. Các loại được mô tả là ổn định trong quá trình gia công — đổ đầy nhanh, hành vi đúc đồng đều, độ nhạy thấp trong phạm vi khuyến nghị — chịu được trôi máy tốt hơn, đây là ý nghĩa thực tiễn đằng sau các cụm từ như "khả năng gia công xuất sắc" trong mô tả cấp độ.
Từ một bản thử nghiệm tốt đến một chuỗi sản xuất thành công
Giữa một lần thử nghiệm thành công và sản xuất hàng loạt có hai bước xác minh mà người mua nên kiên quyết quan sát, không chỉ nghe qua:
- Khả năng vận hành dựa trên dụng cụ sản xuất và nhựa sản xuất. Một đánh giá thống kê ngắn hạn về các kích thước quan trọng — được thực hiện qua các khoang rỗng, qua nhiều giờ, và lý tưởng là trên ít nhất hai lô nhựa — cho thấy liệu quy trình có thể giữ được dung sai hay không, chứ không chỉ là liệu nó từng như vậy hay không. Tiêu chí chấp nhận nên được thống nhất bằng văn bản trước khi chạy.
- Kiểm tra cân bằng nhiều khoang răng. Trên các dụng cụ nhiều khoang, sự biến đổi giữa các khoang là máy tạo phế liệu im lặng: mỗi khoang được lấp đầy hơi khác nhau, và một loại dốc có cửa sổ hẹp sẽ khuếch đại sự lan tỏa. Việc cân và định kích thước các chi tiết trên mỗi khoang trong một cửa sổ sản xuất cho thấy sự mất cân bằng mà thử nghiệm một khoang không bao giờ phát hiện.
Những bước này cũng bảo vệ mối quan hệ giữa nhà cung cấp nhựa. Khi dữ liệu năng lực đã tồn tại từ ngày đầu tiên, các tranh cãi sau đó về kích thước hoặc phế liệu có thể được truy nguyên nguyên nhân thực sự — công cụ, quy trình hoặc vật liệu — thay vì đổ lỗi cho nhau.
Khi không tương thích: Chỉnh lại, Cổng lại hoặc Chỉnh lại
Không phải đánh giá nào cũng kết thúc bằng sự chấp thuận, và quyết định sau khi thất bại quan trọng không kém gì bản đánh giá. Đường dẫn leo thang chạy theo thứ tự chi phí:
- Điều chỉnh lại trước. Hầu hết các vấn đề lấp đất và cửa sổ đều phản ứng với các thay đổi quy trình — tăng tốc độ phân tích, tối ưu hóa bếp, điều chỉnh nhiệt độ — miễn là các thay đổi nằm trong phạm vi khuyến nghị của dốc.
- Lắp lại cổng hoặc thép lại thứ hai. Nếu các đường hàn chạm vào các đặc điểm quan trọng hoặc đường dẫn dòng chảy cần được phân bổ lại, việc thay đổi dụng cụ là hợp lý — nhưng chỉ khi quá trình đã được sử dụng hết và hành vi dòng chảy của dốc thực sự phù hợp với chi tiết.
- Chỉnh lại cuối, và có chủ ý. Việc đổi cấp độ sẽ đặt lại mọi cổng trong giao thức này, vì vậy việc thay thế nên được chọn dựa trên sự cố thực tế đã xảy ra, không phải dựa trên bảng xếp hạng trên bảng dữ liệu. Khi sự cố bị giới hạn bởi dòng chảy, logic thay thế khác với các sự cố có giới hạn va chạm hoặc theo kích thước — đó là lý do tại sao quyết định lựa chọn và giao thức đánh giá này được liên kết nhưng là các bài tập riêng biệt, như đã nêu trong chúng tôiHướng dẫn lựa chọn ép phun va đập copolymer PP.
Tệp ký kết trước sản xuất hàng loạt
Kết quả của giao thức này không phải là cảm giác tự tin; Đó là một tập tin. Trước khi một loại copolymer PP được đưa ra sản xuất hàng loạt, hồ sơ đó phải chứa hồ sơ nghiên cứu lấp đầy trên phạm vi dung dịch được khuyến nghị, đo các dải co rút theo cả hai hướng so với dung sai của dụng cụ, kết quả va đập của chi tiết đúc lên các đặc điểm chức năng bao gồm vị trí đường hàn, cửa sổ quy trình được lập bản đồ với các cạnh được ghi lại, dữ liệu khả năng giữa các khoang và lô, cũng như các điểm đặt đã thỏa thuận với dung sai của chúng.
Tệp đó cũng giúp việc thay đổi điểm số trở nên dễ quản lý hơn sau này. Khi nhà cung cấp đề xuất một cấp độ thay thế — vì lý do chi phí, cung ứng hoặc hiệu suất — các cổng đó có thể được chạy lại trong thời gian ngắn hơn rất nhiều so với ban đầu, vì hạ tầng đánh giá đã tồn tại.
Chambroad cung cấp các loại copolymer va đập bao gồm đúc chu kỳ nhanh dòng chảy cao và chịu lực va đập nặng, trong phạm vi rộng hơnDanh mục polyolefin Chambroad. Nếu bạn đang đánh giá một cấp độ dựa trên một dụng cụ và dải dung sai cụ thể, hãy chia sẻ hình dạng chi tiết, độ dày thành và hồ sơ chịu tải —Liên hệ với đội ngũ của chúng tôicho các khuyến nghị cấp độ và dữ liệu xử lý cần thiết để vận hành các cổng này một cách hiệu quả.